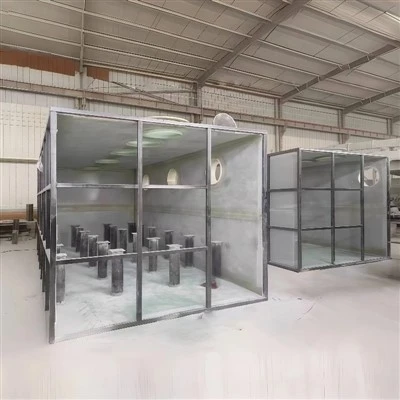
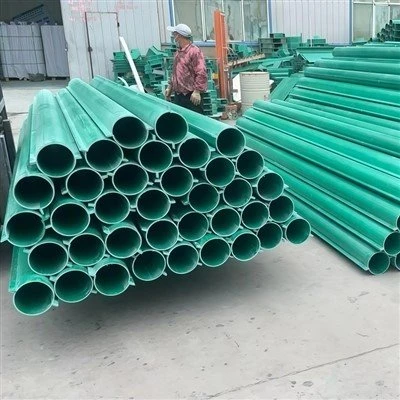
Tworzenie-wydajnej formy FRP (polimeru-wzmocnionego włóknem) obejmuje kompleksowy łańcuch procesów, począwszy od projektu i doboru materiałów po techniki produkcyjne. Na przykładzie procesu produkcyjnego wyspecjalizowanego producenta form FRP:
1. Analiza wymagań i faza projektowania: producent rozpoczyna od -dogłębnych konsultacji z klientem w celu zdefiniowania kluczowych parametrów, takich jak zamierzone zastosowanie formy (np. produkcja masowa czy dostosowywanie w małych-partiach), wymagania dotyczące dokładności wymiarowej oraz odporności na temperaturę i ciśnienie. Na przykład formy dostosowane do sprzętu medycznego muszą spełniać standardy sterylnego środowiska, podczas gdy formy do dekoracji architektonicznych wymagają dokładnego rozważenia pod kątem wierności odwzorowania tekstury powierzchni. Zespół projektowy wykorzystuje oprogramowanie CAD do tworzenia modeli 3D i wykorzystuje symulację CAE do analizy rozkładu naprężeń w formie, optymalizując w ten sposób jej integralność strukturalną i zapobiegając deformacjom.
2. Wybór materiału i optymalizacja receptury: W oparciu o warunki pracy formy wybierane są odpowiednie typy żywicy,-takie jak nienasycona żywica poliestrowa do utwardzania-w temperaturze pokojowej lub żywica epoksydowa do-środowisk o wysokiej temperaturze-oraz specyfikacje włókna szklanego (np. nici cięte w celu zwiększenia wytrzymałości, włókna ciągłe w celu zwiększenia wytrzymałości na rozciąganie). Pewien producent, opracowując formy do-komponentów pociągów dużych prędkości, z powodzeniem zmniejszył współczynnik skurczu formy ze standardu branżowego wynoszącego 0,3% do 0,1%, precyzyjnie dostosowując stosunek żywicy-do-włókna, znacznie poprawiając w ten sposób konsystencję produktu.
3. Procesy wytwarzania form: główne techniki produkcyjne obejmują układanie ręczne,-natryskiwanie i formowanie próżniowe. Układanie ręczne-jest odpowiednie w przypadku-produkcji małych partii i form o prostych konstrukcjach; chociaż jest-opłacalny, oferuje ograniczoną precyzję. Natryskiwanie- polega na mieszaniu żywicy i włókien za pomocą mechanicznego pistoletu natryskowego, co zwiększa wydajność o ponad 30%. Formowanie infuzyjne próżniowe wykorzystuje podciśnienie, aby zapewnić równomierną impregnację żywicy w warstwach włókien, umożliwiając kontrolę grubości z dokładnością do 0,05 mm; metoda ta jest często stosowana w przypadku form paneli karoserii samochodowych. Po wprowadzeniu importowanego niemieckiego sprzętu jednemu z producentów form FRP udało się skrócić cykl produkcyjny form z 15 dni do 7 dni, jednocześnie obniżając wskaźnik defektów z 8% do mniej niż 2%.
4. Obróbka i kontrola po-formowaniu: po uformowaniu formy poddawane są różnym obróbkom powierzchni,-takim jak piaskowanie, polerowanie i malowanie. Dodatkowo niektóre formy precyzyjne wymagają weryfikacji poprzez kontrolę skaningu laserowego. Producent wyposażył swój zakład we współrzędnościową maszynę pomiarową (CMM) zdolną do weryfikowania parametrów, takich jak płaskość i prostopadłość formy, zapewniając w ten sposób, że odchylenie wymiarowe każdej formy nie przekracza ±0,05 mm-spełniając standardy klasy lotniczej-.